Mesin • Panduan Lapangan
Cara Membubut: Langkah Kerja dan Rumus Putaran Spindel
Cara membubut langkah demi langkah: persiapan, membubut muka, rata, dan bertingkat, rumus putaran spindel, tabel Vc HSS dan karbida, serta contoh hitungan.

Cara membubut dimulai dari mencekam benda kerja sependek mungkin, memasang pahat setinggi sumbu senter, dan menghitung putaran spindel dengan rumus n = (1000 x Vc) / (π x d). Setelah itu ujung benda kerja dibubut muka, lalu dibubut rata dan bertingkat dengan beberapa kali pemakanan sambil terus diukur. Nilai kecepatan potong Vc diambil dari tabel bahan, misalnya 18 sampai 21 m/menit untuk baja lunak dengan pahat HSS menurut buku Teknik Pemesinan Bubut 1 terbitan Kemendikbud.
Daftar isi
Cara membubut yang benar mengikuti satu urutan: cekam benda kerja sependek mungkin, pasang pahat setinggi sumbu senter, hitung putaran spindel dengan rumus n = (1000 x Vc) / (π x d), lalu bubut muka, bubut rata, dan bubut bertingkat dengan beberapa kali pemakanan sambil diukur.
Panduan ini ditulis untuk siswa SMK teknik pemesinan, mahasiswa yang baru masuk bengkel, dan operator baru. Di sini kamu akan menghitung putaran sendiri, dari tabel kecepatan potong resmi sampai angka rpm yang dipasang di tuas mesin, dengan contoh poros baja diameter 40 mm.
Urutan cara membubut dari awal sampai ukur akhir
Sebelum masuk ke detail, ini gambaran besar cara membubut dalam delapan langkah. Setiap langkah dibahas di bagian berikutnya.
Langkah 1: Baca gambar kerja
Baca gambar kerja: diameter akhir, panjang tiap tingkat, dan toleransi.
Langkah 2: Siapkan bahan
Siapkan bahan dengan kelebihan ukuran untuk dibubut muka dan dibubut rata.
Langkah 3: Pilih dan pasang pahat
Pilih pahat (HSS atau karbida) dan pasang setinggi sumbu senter, tidak terlalu menonjol.
Langkah 4: Cekam benda kerja
Cekam benda kerja. Benda panjang ditahan senter putar atau penahan (steady rest).
Langkah 5: Hitung putaran spindel
Hitung putaran spindel dari kecepatan potong bahan dan diameter terbesar, lalu pilih tingkat putaran terdekat di mesin.
Langkah 6: Bubut muka
Bubut muka sampai ujung rata dan panjang benda kerja tercapai.
Langkah 7: Bubut rata dan bertingkat
Bubut rata dan bertingkat, mulai dari diameter terbesar, dengan pemakanan kasar lalu pemakanan halus.
Langkah 8: Hentikan mesin lalu ukur
Hentikan mesin, ukur dengan jangka sorong atau mikrometer, lalu bersihkan tatal dengan alat penarik dan sikat setelah mesin benar-benar berhenti.
Urutan bahasan teknik di sini mengikuti Kegiatan Belajar 4 "Teknik Pembubutan" di buku Teknik Pemesinan Bubut 1 terbitan Direktorat Pembinaan SMK Kemendikbud (2013, hlm. 141-153): pemasangan pahat, pembubutan permukaan (facing), pembuatan lubang senter, lalu pembubutan lurus.
Persiapan sebelum mesin dinyalakan
Dalam cara membubut, tiga hal disiapkan sebelum pahat menyentuh benda kerja: bahan, pahat, dan pencekaman. Persiapan yang rapi membuat hitungan putaran spindel benar-benar terpakai.
Benda kerja
Ukur diameter dan panjang bahan awal, lalu bandingkan dengan gambar kerja. Sisakan kelebihan panjang untuk membubut muka di kedua ujung, dan kelebihan diameter untuk pemakanan kasar serta pemakanan halus. Untuk batang baja yang panjang, hitung dulu beratnya dari volume dan berat jenis baja sebelum diangkat ke cekam.
Kenali jenis bahannya. Baja lunak, besi tuang, kuningan, dan aluminium punya kecepatan potong yang berbeda jauh, dan angka inilah yang menentukan putaran mesin bubut nanti.
Pahat bubut
Buku Kemendikbud mengelompokkan bahan pahat menjadi dua: HSS (High Speed Steel) dan karbida. Menurut tabel di buku itu, pahat karbida bisa dipakai pada kecepatan potong yang lebih tinggi daripada HSS (hlm. 119). Buku yang sama menjelaskan bahwa karbida dibuat berupa keping sisipan (insert) hasil sinter (hlm. 67-68), dan pahat sisipan dipasang dengan dua cara: dibrasing pada ujung tangkai, atau dijepit dengan klem atau baut pada pemegang (hlm. 84-85).
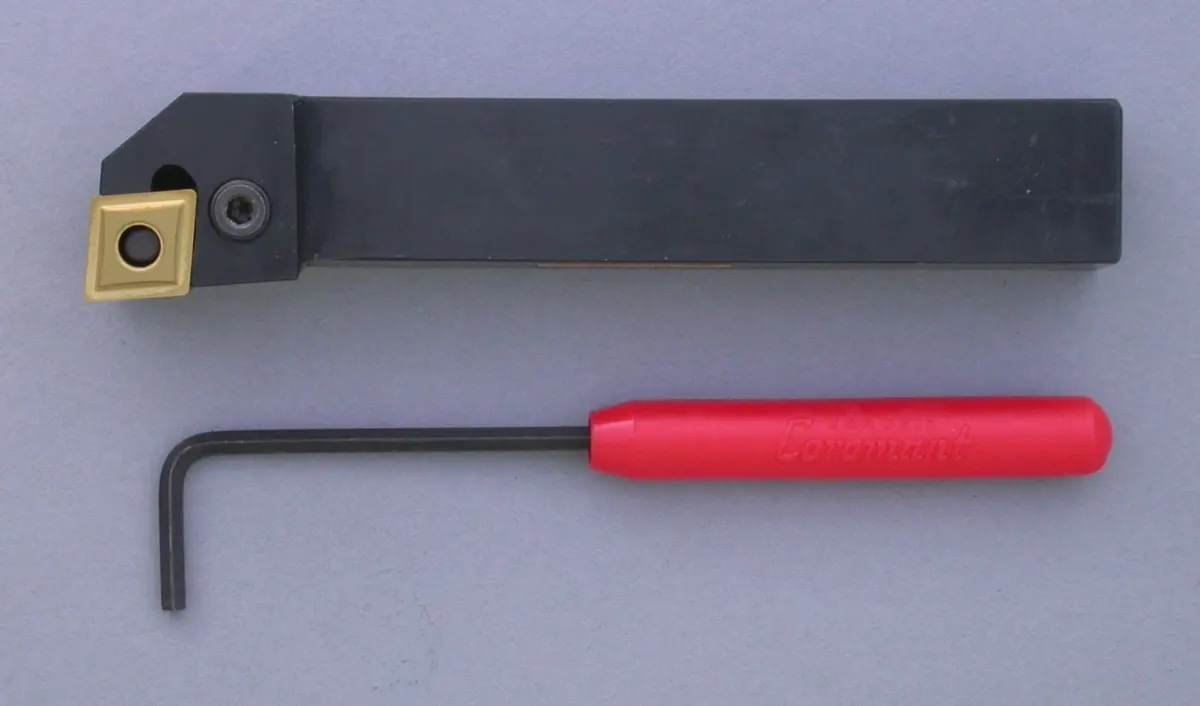
Dua aturan pemasangan pahat dari buku yang sama (hlm. 141-143):
- Ujung pahat harus setinggi sumbu senter. Jika tidak, geometri sudut pahat berubah. Pada pembubutan muka, pahat di bawah sumbu membuat permukaan tidak dapat rata, sedangkan pahat di atas sumbu tidak memotong dengan baik karena sudut bebasnya mengecil.
- Tonjolan pahat maksimal dua kali ukuran penampang pahat. Pahat yang terlalu panjang keluar dari dudukannya mudah bergetar dan patah.
Pengikatan pahat harus kuat dan kokoh supaya tingginya tidak berubah setelah disetel (hlm. 142-143). Kencangkan baut pemegang pahat dengan kunci yang ukurannya pas; tabel ukuran baut dan kunci membantu memilih kunci yang benar.
Pencekaman
Cara mencekam ditentukan oleh panjang benda kerja:
Geser tabel ke samping
| Pendek | Dicekam langsung, tonjolan dari rahang dibuat sependek mungkin |
|---|---|
| Relatif panjang | Dicekam, ujung yang menonjol ditahan senter putar di kepala lepas |
| Panjang dan berisiko bergetar di tengah | Senter putar ditambah penahan benda kerja (steady rest) |
| Harus sepusat dengan lubang senter di kedua ujung | Dibubut di antara dua senter |
Sumber: lihat bagian Sumber artikel.
Sumber pengelompokan ini adalah buku Teknik Pemesinan Bubut 1 (hlm. 151-152). Buku yang sama (hlm. 153) mengingatkan: jika memakai senter putar atau dua senter, sumbu kepala lepas harus satu sumbu dengan sumbu spindel. Kalau tidak, hasilnya tirus, bukan lurus.
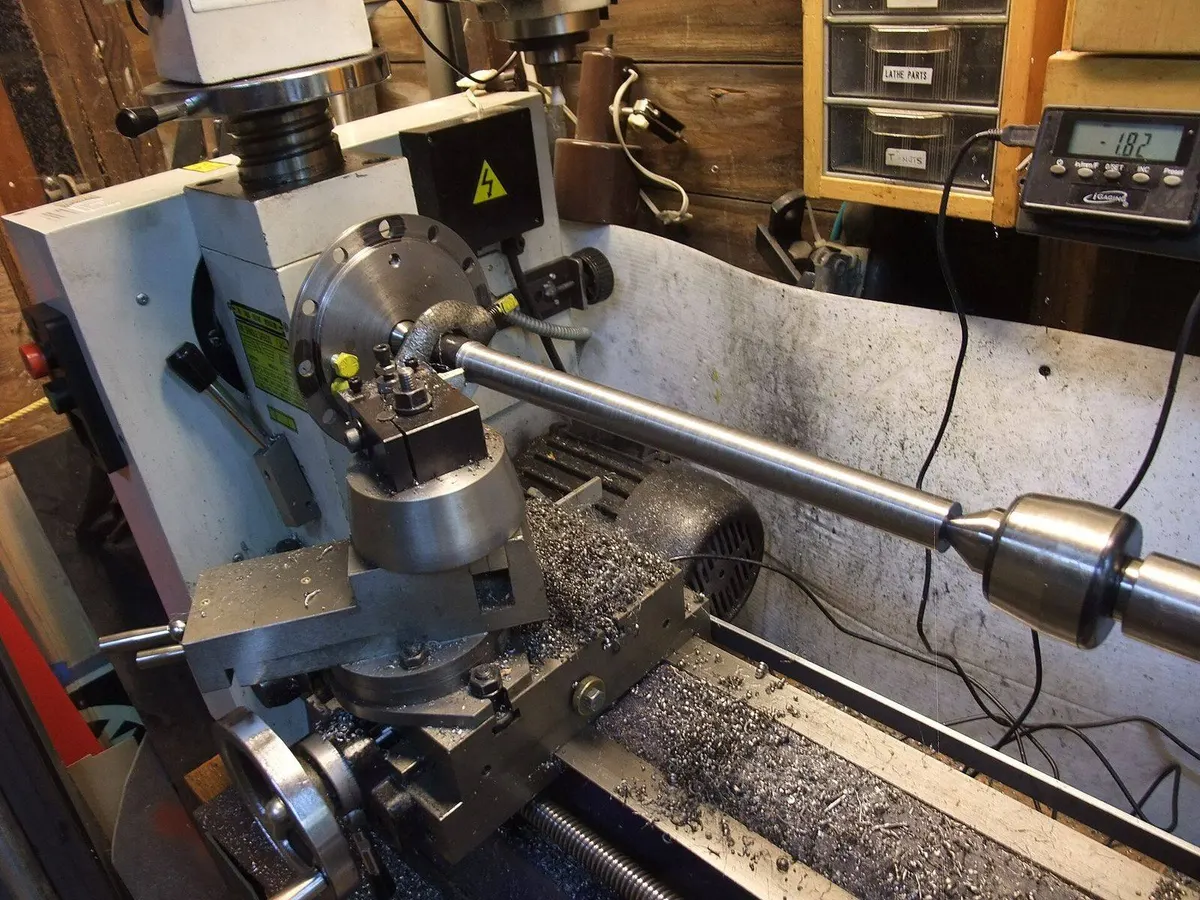
Langkah membubut muka (facing)
Membubut muka adalah meratakan permukaan ujung benda kerja. Biasanya ini pekerjaan pertama setelah benda dicekam, karena ujung yang rata menjadi patokan ukur panjang dan dudukan bor senter.
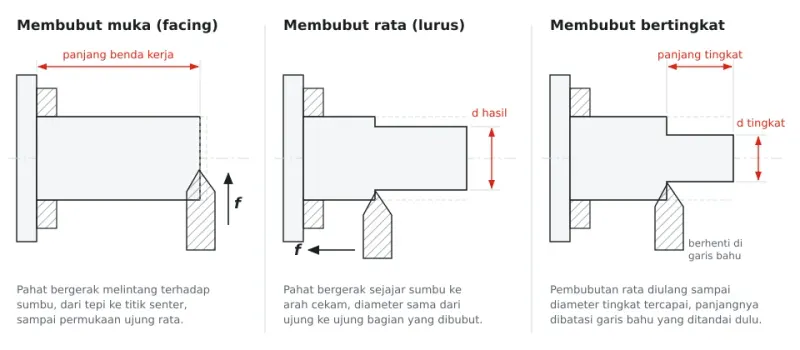
Langkah kerjanya:
- Cekam benda kerja dengan tonjolan sependek mungkin dari rahang.
- Pasang pahat muka setinggi sumbu senter. Ujung senter kepala lepas bisa dipakai sebagai patokan tinggi (Gambar 4.1 buku Teknik Pemesinan Bubut 1, hlm. 142).
- Hitung putaran spindel memakai diameter terluar benda kerja.
- Hidupkan mesin, sentuhkan pahat ke permukaan ujung, lalu atur kedalaman pemakanan dengan eretan memanjang atau eretan atas.
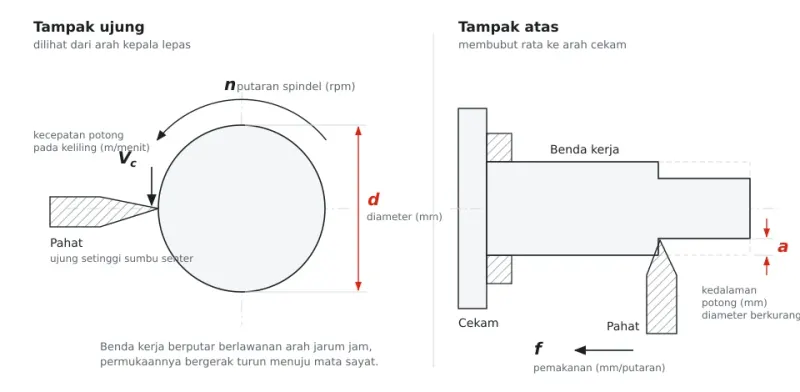
- Gerakkan eretan lintang sehingga pahat bergerak melintang terhadap sumbu, dari tepi ke titik senter atau dari titik senter ke tepi.
- Ulangi sampai permukaan rata dan panjang benda kerja sesuai gambar.
Buku Kemendikbud menjelaskan tiga posisi awal pahat: dari sumbu senter ke luar, dari luar sisi kiri ke sumbu, dan dari luar sisi kanan ke sumbu. Dua posisi pertama dipakai dengan putaran spindel berlawanan arah jarum jam, posisi ketiga dengan putaran searah jarum jam.
Ada satu konsekuensi rumus yang perlu dipahami. Saat membubut muka, putaran tetap tetapi diameter di titik potong terus mengecil sampai nol di pusat. Dari rumus , kecepatan potong ikut turun ke nol di titik senter. Karena itu putaran dihitung dari diameter terluar, tempat kecepatan potong paling tinggi, supaya pahat tidak bekerja di atas batas tabel.
Langkah membubut rata (lurus)
Membubut rata menghasilkan permukaan silinder dengan diameter yang sama dari ujung ke ujung. Pahat bergerak sejajar sumbu ke arah cekam.
- Tandai panjang yang akan dibubut dengan goresan tipis.
- Hitung putaran spindel dari diameter awal.
- Sentuhkan pahat ke permukaan sampai tergores tipis, mundurkan pahat ke kanan, lalu nolkan skala eretan lintang.
- Atur kedalaman potong a. Ingat, diameter berkurang dua kali kedalaman potong karena material terbuang di seluruh keliling.
- Jalankan pemakanan manual atau otomatis ke arah cekam sampai tanda batas.
- Tarik pahat keluar dengan eretan lintang dulu, baru kembalikan eretan memanjang ke kanan.
- Hentikan mesin, ukur diameter, lalu ulangi. Pengasaran memakai kecepatan pemakanan tinggi karena tidak menuntut permukaan halus, penyelesaian (finishing) memakai kecepatan pemakanan rendah supaya permukaan halus (buku Teknik Pemesinan Bubut 1, hlm. 122-123).
Langkah membubut bertingkat
Membubut bertingkat adalah membubut rata yang dihentikan pada panjang tertentu, sehingga poros punya dua diameter atau lebih. Bagian peralihannya disebut bahu.
- Mulai dari diameter terbesar. Bubut rata seluruh panjang yang memakai diameter itu.
- Tandai garis bahu untuk diameter berikutnya, diukur dari muka ujung yang sudah rata.
- Hitung ulang putaran spindel untuk diameter yang lebih kecil.
- Lakukan beberapa kali pemakanan rata, setiap kali berhenti tepat di garis bahu.
- Pada pemakanan terakhir, rapikan bahu dengan menarik pahat keluar melintang supaya bidang bahunya tegak lurus sumbu.
- Ukur diameter dan panjang tingkat, lalu lanjutkan ke tingkat berikutnya bila ada.
Langkah ketiga penting bagi pemula yang baru belajar cara membubut. Jika satu putaran dipasang di awal lalu dipakai untuk semua tingkat, tingkat yang kecil dibubut dengan kecepatan potong di bawah nilai tabel. Contoh hitungan di bawah menunjukkan selisihnya.
Rumus putaran spindel: cara mencari putaran mesin bubut
Kecepatan potong (Vc) adalah kecepatan permukaan benda kerja melewati mata pahat, dalam meter per menit. Pada mesin bubut, Vc sama dengan keliling benda kerja dikali putarannya. Buku Kemendikbud menulisnya Cs (cutting speed). Buku itu dan rumus resmi Sandvik Coromant memakai hubungan yang sama:
Keterangan: = kecepatan potong (m/menit), = 3,14159 (buku Kemendikbud membulatkan 3,14), = diameter benda kerja (mm), = putaran spindel (putaran/menit atau rpm). Angka 1000 mengubah milimeter menjadi meter.
Karena nilai Vc untuk tiap bahan sudah ditabelkan, yang diatur operator adalah putarannya. Rumus di atas dibalik menjadi rumus putaran spindel:
Keterangan: = putaran spindel (rpm), = kecepatan potong dari tabel bahan (m/menit), = diameter benda kerja yang sedang dibubut (mm), = 3,14159.
Hasil hitungan belum tentu sama persis dengan tingkat putaran yang ada di mesin konvensional. Buku Teknik Pemesinan Bubut 1 (hlm. 121) menyarankan memilih putaran pada tabel mesin yang nilainya paling dekat dengan hasil hitungan. Saran redaksi: bila dua tingkat sama dekatnya, ambil yang lebih rendah saat bahan atau kondisi pahat meragukan, lalu cek ulang Vc aktualnya dengan rumus pertama.
Dua rumus turunan berguna untuk merencanakan waktu kerja. Kecepatan pemakanan:
Keterangan: = kecepatan pemakanan (mm/menit), = pemakanan atau pergeseran pahat per putaran (mm/putaran), = putaran spindel (rpm).
Waktu pemesinan bubut rata untuk satu kali pemakanan:
Keterangan: = waktu pemesinan (menit), = panjang total langkah pahat (mm), = panjang yang dibubut (mm), = jarak awal pahat sebelum menyentuh benda kerja (mm), = kecepatan pemakanan (mm/menit). Rumus ini dari buku Teknik Pemesinan Bubut 1 (hlm. 124-125), dan Sandvik menuliskannya sebagai .
Jika diameter tertulis dalam inci, ubah dulu ke milimeter dengan mengalikan 25,4 (buku Teknik Pemesinan Bubut 1, hlm. 121). Alat konversi satuan juga memuat konversi inci ke milimeter.
Tabel kecepatan potong (Vc) bahan untuk pahat HSS dan karbida
Tabel berikut disalin dari Tabel 2.1 "Kecepatan Potong Bahan" pada buku Teknik Pemesinan Bubut 1, Kelas XI Semester 3, edisi pertama, disusun oleh Direktorat Pembinaan Sekolah Menengah Kejuruan, Kementerian Pendidikan dan Kebudayaan, Cimahi, Desember 2013, halaman 119. Buku ini tidak mencantumkan nama penulis perorangan. Tabel yang sama dikutip ulang dalam Modul Ajar Parameter Pemotongan Mesin Bubut Fase F dari Direktorat SMK Kemendikbudristek.
Geser tabel ke samping
| Baja lunak (mild steel) | 18-21 | 30-250 |
|---|---|---|
| Besi tuang (cast iron) | 14-17 | 45-150 |
| Perunggu | 21-24 | 90-200 |
| Tembaga | 45-90 | 150-450 |
| Kuningan | 30-120 | 120-300 |
| Aluminium | 90-150 | 90-180 |
Sumber: lihat bagian Sumber artikel.
Perhatikan lebarnya rentang karbida untuk baja lunak, 30 sampai 250 m/menit. Buku tidak menjelaskan nilai mana yang dipakai untuk kondisi tertentu. Saran redaksi: untuk mesin bubut konvensional di bengkel sekolah, mulai dari batas bawah, lalu cocokkan dengan data kecepatan potong dari produsen sisipan yang dipakai.
Tabel putaran mesin bubut hasil hitungan
Agar tidak menghitung ulang setiap kali, berikut putaran spindel untuk beberapa diameter dan kecepatan potong. Angka dihitung redaksi dengan rumus , = 3,14159, dibulatkan ke rpm terdekat.
Geser tabel ke samping
| 10 | 477 | 637 | 955 | 1.910 | 2.865 | 4.775 |
|---|---|---|---|---|---|---|
| 20 | 239 | 318 | 477 | 955 | 1.432 | 2.387 |
| 25 | 191 | 255 | 382 | 764 | 1.146 | 1.910 |
| 30 | 159 | 212 | 318 | 637 | 955 | 1.592 |
| 40 | 119 | 159 | 239 | 477 | 716 | 1.194 |
| 50 | 95 | 127 | 191 | 382 | 573 | 955 |
| 60 | 80 | 106 | 159 | 318 | 477 | 796 |
| 80 | 60 | 80 | 119 | 239 | 358 | 597 |
| 100 | 48 | 64 | 95 | 191 | 286 | 477 |
Sumber: lihat bagian Sumber artikel.
Pola yang terlihat: diameter dua kali lebih besar berarti putaran dua kali lebih rendah. Angka di kolom kanan bisa melampaui putaran maksimum mesin kecil. Jika itu terjadi, pakai putaran tertinggi yang tersedia dan jangan memaksakan.
Contoh hitungan putaran spindel untuk poros baja diameter 40 mm
Kasus: poros baja lunak diameter 40 mm. Ujungnya akan dibubut bertingkat menjadi diameter 30 mm sepanjang 50 mm. Pahat HSS. Kecepatan potong diambil dari tabel di atas, rentang 18-21 m/menit.
Contoh hitungan
Putaran spindel pada diameter 40 mm dengan pahat HSS
Data: d = 40 mm, Vc = 18 sampai 21 m/menit (baja lunak, pahat HSS)
Rumus: n = (1000 x Vc) / (π x d)
Batas bawah: n = (1000 x 18) / (3,14159 x 40) = 18.000 / 125,66 = 143,2 rpm
Batas atas: n = (1000 x 21) / (3,14159 x 40) = 21.000 / 125,66 = 167,1 rpm
Putaran yang dicari berada di antara 143 rpm dan 167 rpm
Misalkan pelat mesin kamu menyediakan tingkat 150 rpm. Cek apakah kecepatan potong aktualnya masih di dalam rentang tabel.
Contoh hitungan
Cek kecepatan potong aktual pada 150 rpm
Data: d = 40 mm, n = 150 rpm
Rumus: Vc = (π x d x n) / 1000
Vc = (3,14159 x 40 x 150) / 1000
Vc = 18.849,5 / 1000
Vc = 18,85 m/menit, masih di dalam rentang 18-21 m/menit
Berikutnya, perkirakan waktu satu kali pemakanan sepanjang 50 mm. Pemakanan f = 0,2 mm/putaran dan jarak awal pahat 4 mm adalah nilai contoh, bukan rekomendasi. Keduanya sama dengan nilai di contoh soal buku Kemendikbud: f = 0,2 mm/putaran pada contoh kecepatan pemakanan (hlm. 123) dan jarak awal pahat 4 mm pada contoh waktu pemesinan (hlm. 124-125).
Contoh hitungan
Waktu satu kali pemakanan sepanjang 50 mm
Data: n = 150 rpm, f = 0,2 mm/putaran, panjang bubut = 50 mm, jarak awal pahat = 4 mm
Kecepatan pemakanan: F = f x n = 0,2 x 150 = 30 mm/menit
Panjang langkah: L = 50 + 4 = 54 mm
Waktu: tm = L / F = 54 / 30
tm = 1,8 menit per pemakanan
Setelah diameter mendekati 30 mm, putaran perlu dihitung ulang karena diameternya berubah.
Contoh hitungan
Putaran spindel pada tingkat diameter 30 mm
Data: d = 30 mm, Vc = 18 sampai 21 m/menit
Batas bawah: n = (1000 x 18) / (3,14159 x 30) = 18.000 / 94,25 = 191,0 rpm
Batas atas: n = (1000 x 21) / (3,14159 x 30) = 21.000 / 94,25 = 222,8 rpm
Misalkan dipilih tingkat 200 rpm: Vc = (3,14159 x 30 x 200) / 1000 = 18,85 m/menit
Putaran untuk tingkat 30 mm sekitar 191 sampai 223 rpm, lebih tinggi daripada 143 sampai 167 rpm pada diameter 40 mm
Bagaimana jika memakai pahat karbida? Rentang tabel untuk baja lunak adalah 30-250 m/menit. Ambil contoh Vc = 100 m/menit, nilai di paruh bawah rentang.
Contoh hitungan
Putaran spindel diameter 40 mm dengan pahat karbida
Data: d = 40 mm, Vc = 100 m/menit (contoh di dalam rentang 30-250 m/menit)
n = (1000 x 100) / (3,14159 x 40) = 100.000 / 125,66
n = 795,8 rpm, sekitar lima kali putaran untuk pahat HSS
Dengan pemakanan per putaran yang sama, waktu pemesinan berbanding terbalik dengan putaran, jadi waktu satu kali pemakanan ikut menyusut sekitar lima kali. Namun putaran setinggi itu hanya layak jika mesin, pencekaman, dan sisipan karbidanya memang mampu, dan nilai Vc sebaiknya dicocokkan dengan data produsen sisipan yang dipakai.
Kesalahan umum saat membubut dan cara mencegahnya
Geser tabel ke samping
| Ujung pahat tidak setinggi sumbu senter | Muka benda kerja tidak rata, pahat tidak memotong dengan baik | Setel tinggi pahat dengan patokan ujung senter kepala lepas, lalu ikat dengan kuat |
|---|---|---|
| Pahat menonjol terlalu panjang dari dudukan | Getaran, permukaan kasar, pahat patah | Tonjolan maksimal dua kali ukuran penampang pahat |
| Benda kerja menonjol terlalu jauh dari rahang | Benda kerja bergeser dan bergetar | Cekam sependek mungkin, benda panjang ditahan senter putar atau steady rest |
| Sumbu kepala lepas tidak sepusat dengan spindel | Hasil bubutan menjadi tirus | Setel kesepusatan dengan batang pengetes dan dial indikator, atau pertemukan kedua ujung senter |
| Satu putaran dipakai untuk semua diameter | Kecepatan potong di tingkat kecil jauh di bawah tabel | Hitung ulang putaran setiap kali pindah diameter |
| Diameter dalam inci langsung dimasukkan ke rumus | Putaran salah sekitar 25 kali lipat | Kalikan dulu dengan 25,4 untuk mendapatkan milimeter |
| Kedalaman potong disamakan dengan pengurangan diameter | Benda kerja terlalu kecil, ukuran terbuang | Ingat diameter berkurang 2 x a, uji skala nonius dengan satu pemakanan percobaan |
| Kunci cekam tertinggal di cekam | Kunci terlempar saat mesin dihidupkan | Biasakan kunci langsung dilepas dan diletakkan di tempatnya |
| Tatal yang melilit ditarik dengan tangan | Tangan terluka oleh tatal tajam | Matikan mesin, tarik tatal dengan alat penarik tatal |
| Memakai sarung tangan, cincin, jam tangan, atau baju longgar, rambut panjang terurai | Terbelit cekam atau benda kerja yang berputar, tangan tertarik ke mesin | Lepas sarung tangan dan perhiasan, kancingkan lengan baju, ikat dan tutup rambut sebelum menyalakan mesin |
Sumber: lihat bagian Sumber artikel.
Empat baris pertama bersumber dari bagian teknik pembubutan buku Teknik Pemesinan Bubut 1 (hlm. 141-153), tiga baris terakhir dari bagian K3L buku yang sama (hlm. 195-199) dan panduan keselamatan mesin bubut CCOHS yang meminta tatal dibersihkan hanya setelah mesin berhenti serta melarang sarung tangan, cincin, jam tangan, dan pakaian longgar ("Do not wear gloves, rings, watches or loose clothing"). Tiga baris di tengah adalah turunan langsung dari rumus putaran spindel, konversi inci ke milimeter (hlm. 121), dan geometri pemotongan (kedalaman potong a mengurangi jari-jari sebesar a, jadi diameter berkurang 2 x a).
Menurut redaksi, kesalahan yang paling mahal bagi pemula yang belajar cara membubut bukan putaran yang meleset beberapa persen, melainkan ukuran yang terbuang karena salah membaca skala nonius. Putaran yang sedikit meleset masih bisa dikoreksi di pemakanan berikutnya. Diameter yang terlanjur terlalu kecil tidak bisa dikembalikan.
Keselamatan kerja di mesin bubut
Mesin bubut tercantum sebagai mesin perkakas dan produksi dalam Permenaker No. 38 Tahun 2016 tentang K3 Pesawat Tenaga dan Produksi (Pasal 38 ayat 2). Beberapa pasalnya langsung berkaitan dengan pekerjaan sehari-hari di depan mesin:
- Pesawat tenaga dan produksi harus dilengkapi tombol penggerak dan penghenti (Pasal 7).
- Semua bagian yang bergerak dan berbahaya harus dilengkapi alat perlindungan (Pasal 8 ayat 2), dan alat pengaman atau alat perlindungan pada mesin yang beroperasi dilarang dipindahkan, diubah, atau dipakai untuk tujuan lain (Pasal 9).
- Mesin bubut harus memiliki ruang bebas paling sedikit 60 cm dari mesin atau ujung langkah gerak maju mundur (Pasal 63).
- Mesin bubut harus dilengkapi cairan pendingin benda kerja (Pasal 64).
Buku Teknik Pemesinan Bubut 1 menambahkan kebiasaan kerja: memakai pakaian kerja, kacamata pengaman, dan sepatu kerja, memakai alat penarik tatal, tidak meninggalkan kunci cekam di cekam, tidak berkerumun di sekitar mesin yang berputar, dan tidak membiarkan cairan pendingin serta tatal berserakan di lantai. Daftar jenis alat pelindung diri dan dasar hukumnya ada di panduan APD untuk pekerjaan teknik.
Satu kebiasaan yang layak dijadikan refleks: tangan baru mendekat ke benda kerja, cekam, atau tatal setelah spindel benar-benar berhenti. Panduan keselamatan mesin bubut dari CCOHS (lembaga K3 Pemerintah Kanada) meminta mesin dihentikan sebelum pengukuran apa pun, dan tatal dibersihkan dengan sikat atau penggaruk hanya setelah mesin berhenti bergerak.
Lembar Hitung terkait
Lembar Hitung
Konversi satuan teknik
Ubah satuan tekanan, daya, panjang, luas, volume, torsi, debit, massa, gaya, energi, dan suhu.
Buka alatPertanyaan umum
Bagaimana cara mencari putaran mesin bubut?
Gunakan rumus n = (1000 x Vc) / (π x d). Vc adalah kecepatan potong dari tabel bahan dalam m/menit, d adalah diameter benda kerja dalam mm, dan hasilnya n dalam putaran per menit (rpm). Angka 1000 menyamakan satuan meter dengan milimeter. Setelah itu pilih tingkat putaran pada pelat mesin yang paling dekat dengan hasil hitungan.
Berapa putaran mesin bubut untuk baja diameter 40 mm?
Untuk baja lunak dengan pahat HSS, kecepatan potongnya 18 sampai 21 m/menit menurut buku Teknik Pemesinan Bubut 1 (Kemendikbud, 2013). Hasilnya sekitar 143 sampai 167 rpm. Dengan pahat karbida pada Vc 100 m/menit, putarannya sekitar 796 rpm.
Mengapa pahat bubut harus setinggi sumbu senter?
Pahat yang lebih rendah atau lebih tinggi dari sumbu senter mengubah sudut potong efektifnya. Pada pembubutan muka, pahat di bawah sumbu membuat permukaan tidak bisa rata, sedangkan pahat di atas sumbu sulit memotong karena sudut bebasnya mengecil.
Apa beda membubut muka, membubut rata, dan membubut bertingkat?
Membubut muka meratakan permukaan ujung benda kerja dengan gerak pahat melintang terhadap sumbu. Membubut rata mengecilkan diameter secara seragam dengan gerak pahat sejajar sumbu. Membubut bertingkat adalah pembubutan rata yang dihentikan pada panjang tertentu sehingga terbentuk dua diameter atau lebih.
Mengapa putaran harus dinaikkan saat diameter benda kerja mengecil?
Kecepatan potong sebanding dengan diameter dikali putaran. Jika diameter mengecil sementara putaran tetap, kecepatan potong ikut turun di bawah nilai tabel. Contohnya baja lunak dengan Vc 18 m/menit memerlukan sekitar 143 rpm pada diameter 40 mm, tetapi sekitar 191 rpm pada diameter 30 mm.
Apakah hasil hitungan putaran harus dipasang persis?
Tidak. Mesin bubut konvensional hanya punya tingkat putaran tertentu. Buku Teknik Pemesinan Bubut 1 menyarankan memilih putaran pada tabel mesin yang nilainya paling dekat dengan hasil hitungan, lalu kecepatan potong aktualnya bisa dicek ulang dengan Vc = (π x d x n) / 1000.
Apa beda pahat HSS dan pahat karbida?
Pahat karbida bisa dipakai pada kecepatan potong yang jauh lebih tinggi. Untuk baja lunak, tabel buku Teknik Pemesinan Bubut 1 memberi 18 sampai 21 m/menit bagi HSS dan 30 sampai 250 m/menit bagi karbida. Karbida dibuat berupa keping sisipan hasil sinter yang lalu dibrasing pada ujung tangkai atau dijepit dengan klem atau baut pada pemegang. Untuk bahan yang tidak ada di tabel, kamu perlu memakai data kecepatan potong dari produsen pahat.
Berapa lama satu kali pemakanan sepanjang 50 mm?
Hitung kecepatan pemakanan dulu, F = f x n, lalu waktu tm = L / F. Pada 150 rpm dengan pemakanan 0,2 mm/putaran, F = 30 mm/menit. Panjang langkah 50 mm ditambah jarak awal pahat 4 mm menjadi 54 mm, sehingga satu kali pemakanan butuh 1,8 menit.
Sumber
- Teknik Pemesinan Bubut 1, Kelas XI Semester 3, edisi pertama (skala nonius hlm. 16; pahat karbida dan sisipan hlm. 67-68 dan 84-85; Tabel 2.1 Kecepatan Potong Bahan, hlm. 119; rumus putaran, pemakanan, dan waktu pemesinan hlm. 118-125; teknik pembubutan hlm. 141-153; K3L hlm. 194-198) Direktorat Pembinaan SMK, Kementerian Pendidikan dan Kebudayaan, 2013 (repositori.kemendikdasmen.go.id), diakses
- Modul Ajar Teknik Pemesinan: Parameter Pemotongan Mesin Bubut, Fase F (penulis Dermawan Triwahyono) Direktorat SMK, Ditjen Pendidikan Vokasi, Kemendikbudristek (static.perangkat-ajar.belajar.id), diakses
- General turning formulas and definitions Sandvik Coromant (sandvik.coromant.com), diakses
- Peraturan Menteri Ketenagakerjaan Nomor 38 Tahun 2016 tentang Keselamatan dan Kesehatan Kerja Pesawat Tenaga dan Produksi (salinan PDF) JDIH Kementerian Ketenagakerjaan (jdih.kemnaker.go.id), diakses
- Metalworking Machines - Lathes (OSH Answers Fact Sheet) Canadian Centre for Occupational Health and Safety (CCOHS) (ccohs.ca), diakses
Pemeriksaan sumber
Angka, rumus, dan tabel di halaman ini dicocokkan redaksi dengan sumber resmi yang dikutip, lengkap dengan edisinya.
Terakhir diperiksa 15 Okt 2026
Artikel terkait

Foto: R. Henrik Nilsson / Wikimedia Commons, CC BY 4.0
Ukuran Baut Metrik: Tabel Ulir, Kunci, dan Kelas
Tabel ukuran baut metrik M3 sampai M24: diameter, kisar ulir kasar dan halus, lebar kunci ISO dan DIN, arti kelas 8.8, plus cara mengukur baut di lapangan.
Diagram: Redaksi Ruang Teknik
APD Adalah: Jenis Alat Pelindung Diri dan Dasar Hukumnya
APD adalah alat yang mengisolasi tubuh dari bahaya kerja (Pasal 1 PER.08/MEN/VII/2010). Simak dasar hukum, jenis APD per bagian tubuh, dan acuan SNI-nya.

Foto: W.carter / Wikimedia Commons, CC BY-SA 4.0
Berat Jenis Baja dan Rumus Berat Besi per Meter
Berat jenis baja 7.850 kg/m³ dan asal angkanya, rumus berat besi per meter 0,006165 × d², perbandingan dengan tabel resmi, toleransi SNI, dan contoh balok.